冷挤压工艺在汽车万向节冲压件与挤压件制造中的应用
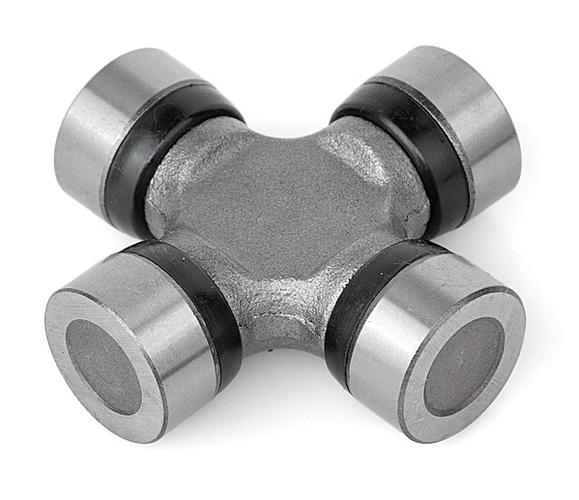
汽车万向节是汽车传动系统中的关键部件,其性能直接影响车辆的动力传递效率和行驶安全性。在万向节的制造过程中,冲压件和挤压件扮演着重要角色,尤其是冷挤压工艺生产的挤压件,因其高精度、高强度和材料利用率高等优势,已成为现代汽车万向节制造的主流选择。
一、汽车万向节的结构与性能要求
汽车万向节通常由十字轴、轴承碗、套筒、法兰等部件组成。这些部件需要承受高扭矩、冲击载荷和频繁的变速工况,因此对材料的力学性能、尺寸精度和表面质量提出了严格要求。传统的切削加工不仅效率低、材料浪费大,而且容易破坏金属流线,降低零件的疲劳强度。
二、冷挤压工艺的原理与特点
冷挤压是指在室温下,利用模具对金属坯料施加压力,使其产生塑性变形,从而获得所需形状和尺寸的零件。根据金属流动方向的不同,冷挤压可分为正挤压、反挤压和复合挤压。其核心特点包括:
- 材料利用率高:冷挤压属于少无切削工艺,材料利用率可达80%以上,大幅减少浪费。
- 尺寸精度高:冷挤压件精度可达IT7~IT8级,表面粗糙度Ra值可低至0.2~0.8μm,多数情况下无需后续精加工。
- 力学性能优异:冷挤压过程中金属产生冷作硬化,强度、硬度显著提高;同时金属流线连续,疲劳强度优于切削件。
- 生产效率高:冷挤压易于实现自动化,适合大批量生产,单件成本低。
三、冷挤压汽车万向节挤压件的制造流程
以万向节十字轴或套筒为例,典型的冷挤压工艺流程如下:
- 坯料制备:选用优质低碳合金钢(如20CrMnTi、40Cr等),经球化退火处理,降低硬度、提高塑性,便于后续挤压。
- 表面处理与润滑:进行酸洗、磷化和皂化处理,形成润滑膜,减少模具磨损,提高挤压件表面质量。
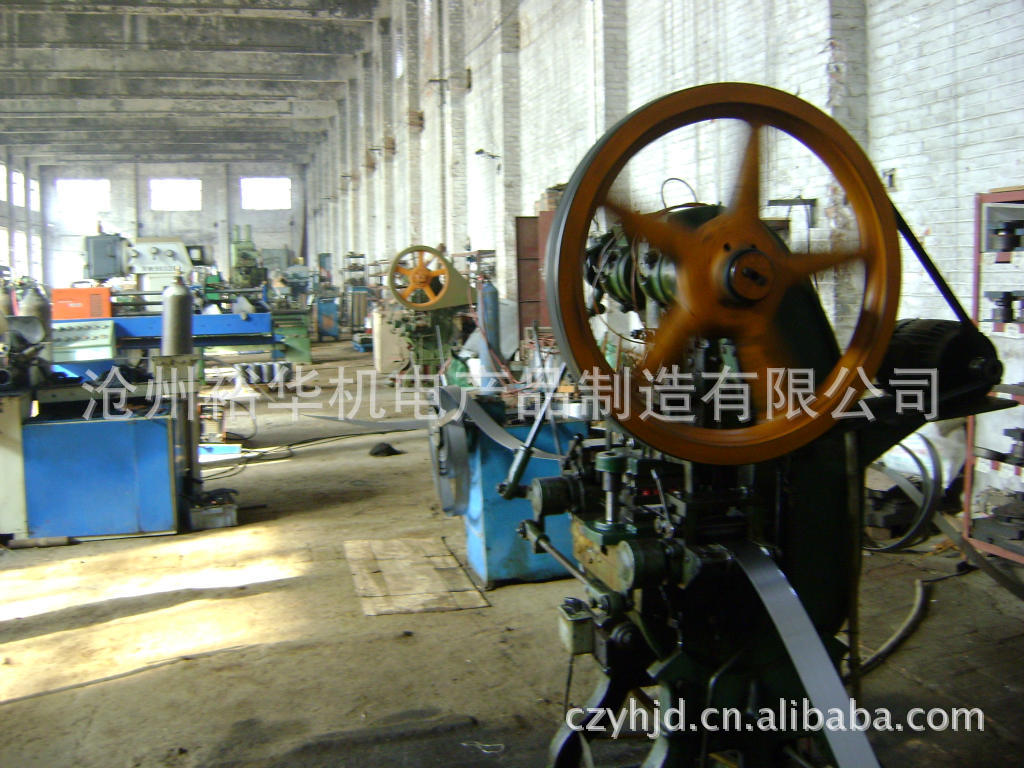
- 冷挤压成形:将坯料放入模具,通过压力机施加高压,使金属充满模腔,形成所需形状。对于复杂形状零件,可采用多工位连续挤压。
- 后续处理:包括去应力退火、精整、渗碳淬火或表面强化,以满足万向节零件的耐磨性和疲劳寿命要求。
四、冲压件与挤压件的对比
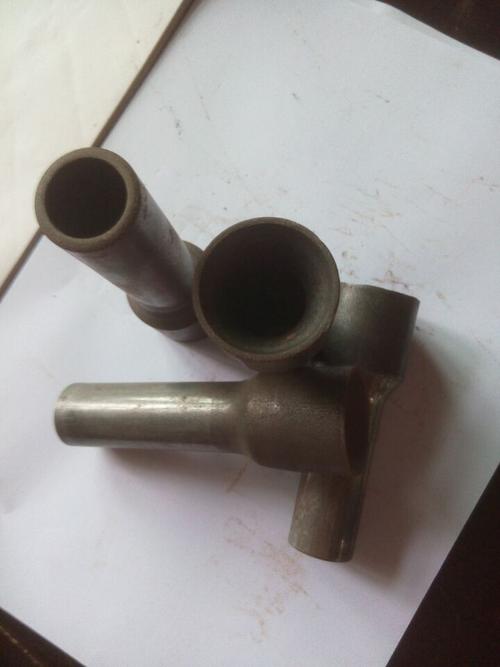
在汽车万向节中,冲压件多用于制造形状简单、厚度较薄的零件,如防尘罩、垫片等。冲压工艺效率高、成本低,但精度和强度相对有限。而挤压件,尤其是冷挤压件,更适合制造承受高载荷的关键零件,如十字轴、轴承内圈等。其优势体现在:
- 尺寸精度:挤压件远高于冲压件。
- 力学性能:挤压件通过冷作硬化获得更高强度。
- 材料利用率:挤压件通常优于冲压件,尤其是复杂形状零件。
五、冷挤压万向节挤压件的技术难点与发展趋势
尽管冷挤压优势明显,但在万向节制造中仍面临挑战:
- 模具寿命:高压下模具易磨损,需采用硬质合金或涂层技术提高寿命。
- 成形极限:复杂形状零件可能产生开裂或充不满,需优化工艺参数和模具设计。
- 材料适应性:高强度钢的冷挤压难度大,需开发新型润滑技术和退火工艺。
冷挤压技术将向以下方向发展:
- 精密化:结合伺服压力机和实时监控,实现近净成形。
- 复合化:将冷挤压与温挤压、锻造结合,扩大适用范围。
- 智能化:利用CAE模拟优化工艺,缩短开发周期。
六、结论
冷挤压汽车万向节挤压件以其高精度、高强度和高材料利用率,成为汽车零部件制造的重要技术。随着汽车工业对轻量化、高可靠性和低成本的需求日益迫切,冷挤压工艺将在万向节及其他传动部件生产中发挥更大作用。冲压件与挤压件的合理选用和组合,可进一步优化万向节的整体性能与制造成本。
如若转载,请注明出处:http://www.jijiahong.com/product/49.html
更新时间:2026-10-28 11:08:41